Khắc phục lỗi sản xuất ván ép phủ phim: Rỗ khí, cong vênh, bong tróc
Để sản xuất ván ép phủ phim đạt chuẩn, nhà sản xuất phải đối mặt với nhiều lỗi tiềm ẩn trong các công đoạn. Những lỗi này không chỉ ảnh hưởng đến chất lượng sản phẩm mà còn làm tăng chi phí sản xuất nếu không được khắc phục kịp thời.
Hãy cùng tìm hiểu các lỗi sản xuất ván ép phổ biến trong từng khâu, nguyên nhân gây lỗi và cách khắc phục hiệu quả.
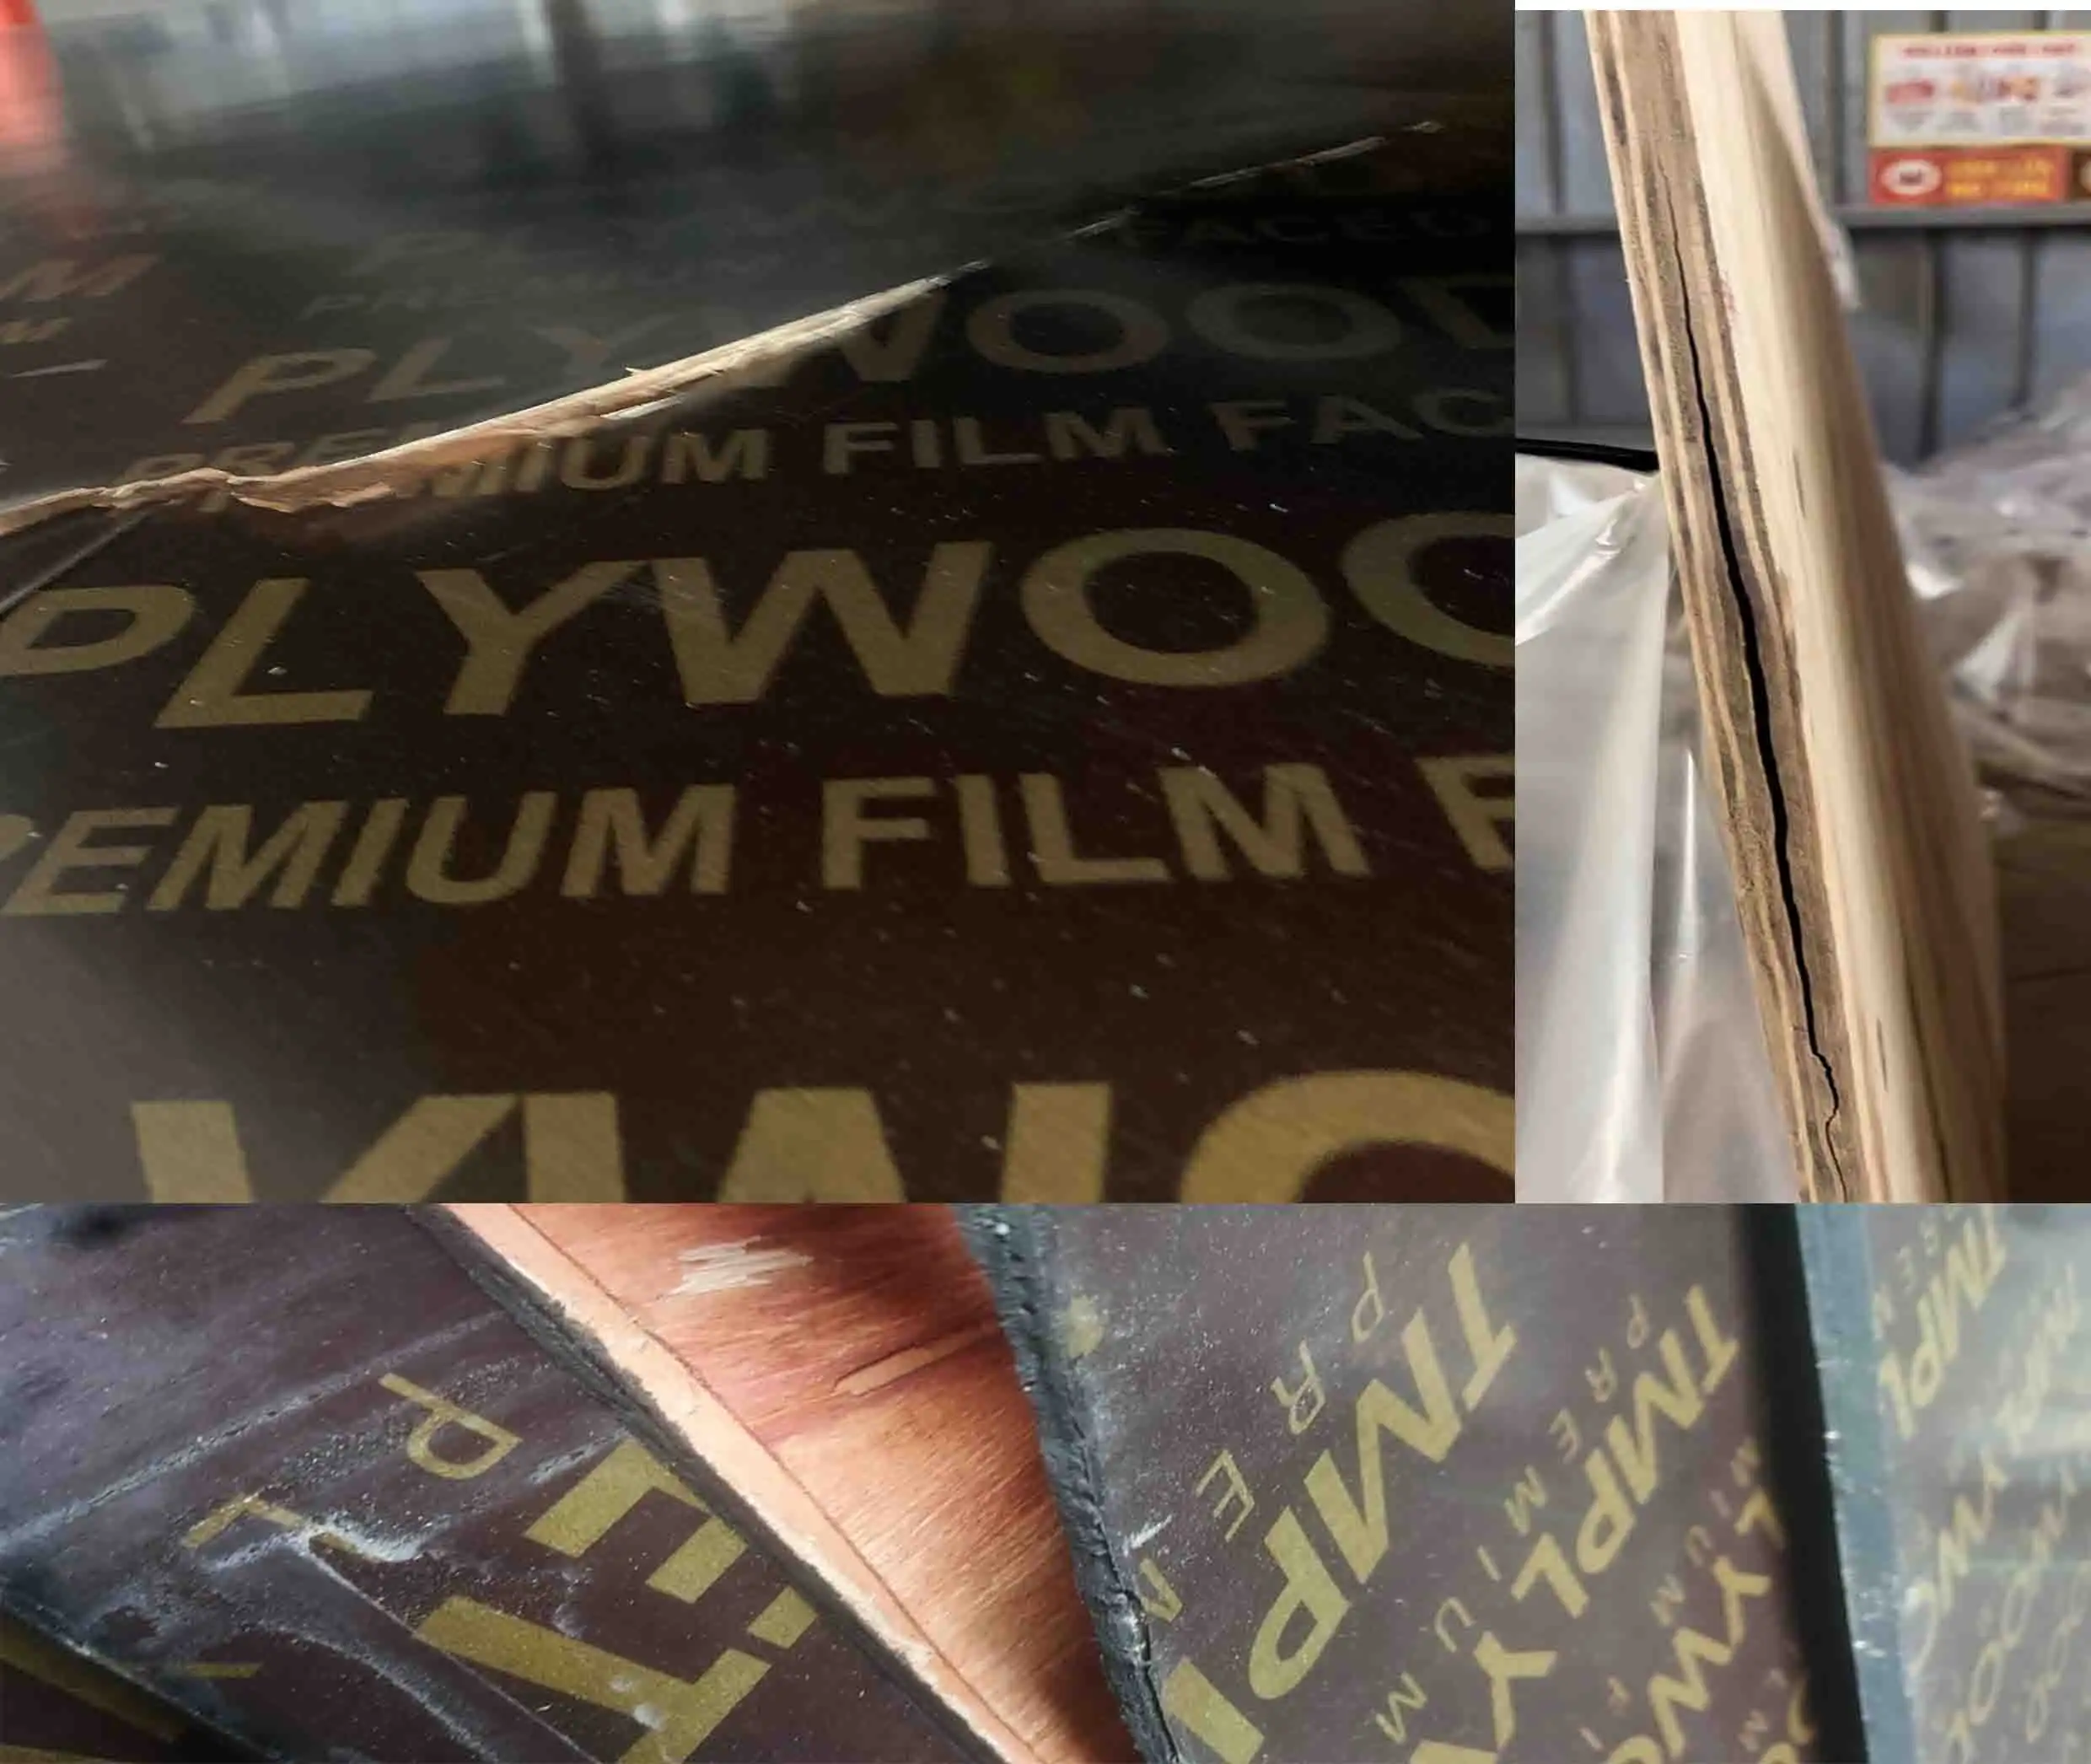
Lỗi sản xuất ván ép ngay ở bước đầu chọn nguyên liệu.
- Veneer không đồng đều về độ dày, dẫn đến ván ép bị cong hoặc không chịu được tải trọng.
- Veneer có độ ẩm cao (>12%), gây hiện tượng rỗ khí không ăn keo trong quá trình ép nhiệt và bong tróc, tách lớp khi sử dụng.
- Veneer bị mục, mối mọt, hoặc có nhiều mắt gỗ.
- Keo dán không đạt tiêu chuẩn, không chịu được nước hoặc nhiệt độ cao
Nguyên nhân:
- Chất lượng gỗ nguyên liệu không đảm bảo hoặc không đồng nhất.
- Thiếu quy trình kiểm tra veneer đầu vào hoặc quá trình sấy chưa đạt tiêu chuẩn độ ẩm.
- Sử dụng keo kém chất lượng để giảm chi phí
Giải pháp khắc phục:
- Chỉ nhập nguyên liệu từ các nhà cung cấp uy tín, kiểm tra độ ẩm veneer bằng máy đo chuyên dụng.
- Loại bỏ veneer bị lỗi hoặc xử lý sơ bộ để giảm khuyết tật.
- Ưu tiên sử dụng keo phenolic hoặc melamine chất lượng cao để đảm bảo liên kết chắc chắn và chống thấm nước.
- Lắp đặt hệ thống lò sấy gỗ công nghệ cao để sấy veneer đều, hạn chế hiện tượng cong vênh.
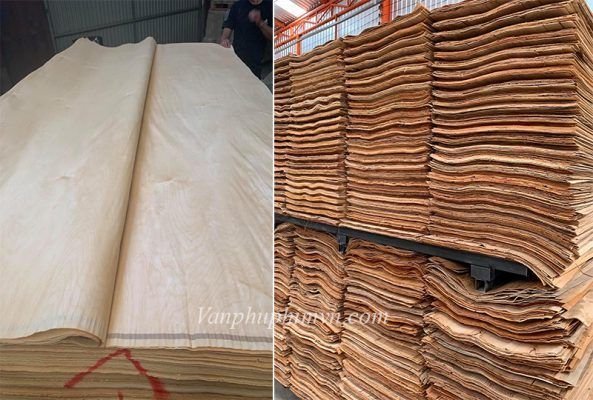
Lỗi trong quá trình tạo lớp veneer
- Veneer bị lạng không đều, quá dày hoặc quá mỏng.
- Veneer bị cong vênh hoặc nứt trong quá trình sấy khô.
Nguyên nhân:
- Máy lạng veneer không được hiệu chỉnh đúng.
- Nhiệt độ và thời gian sấy không được kiểm soát tốt, dẫn đến hiện tượng co rút hoặc mất cân bằng độ ẩm.
Cách khắc phục:
- Thường xuyên kiểm tra và bảo dưỡng máy lạng veneer để đảm bảo độ dày đồng đều.
- Sử dụng lò sấy hiện đại với cảm biến nhiệt độ và độ ẩm, đảm bảo veneer đạt độ ẩm dưới 12% trước khi sử dụng.
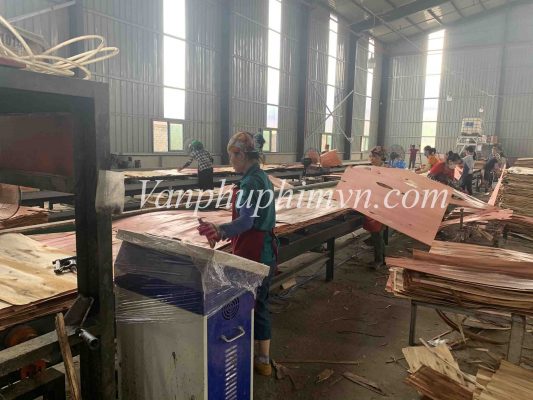
Lỗi trong bước dán keo và xếp lớp
- Keo không thẩm thấu đều trên bề mặt veneer, làm giảm độ bám dính giữa các lớp.
- Các lớp veneer bị xô lệch hoặc không được căn chỉnh đúng kỹ thuật.
Nguyên nhân:
- Máy lăn keo hoạt động không đều hoặc keo kém chất lượng.
- Công nhân xếp lớp veneer sai kỹ thuật
Giải pháp khắc phục:
- Sử dụng keo phenolic hoặc melamine đạt tiêu chuẩn chịu nước và nhiệt độ cao.
- Kiểm tra định kỳ máy lăn keo và căn chỉnh con lăn và máy khuấy keo để đảm bảo keo phủ đều bề mặt veneer.
- Đào tạo đội ngũ công nhân về kỹ thuật xếp lớp veneer sao cho các lớp được cân đối và liền mạch.
Lỗi trong ép nóng – Công đoạn quan trọng nhất
Ép nóng là bước quyết định đến độ liên kết và chất lượng tổng thể của ván ép phủ phim. Lỗi sản xuất ván ép phổ biến thường gặp:
- Ván ép bị rỗ khí, dẫn đến cấu trúc không đồng nhất, phồng rộp bề mặt và tách lớp bên trong.
- Keo chưa đủ nhiệt để kết dính các lớp veneer, gây bong tróc khi sử dụng.
- Độ dày ván không đạt chuẩn, làm giảm khả năng chịu lực.
Nguyên nhân:
- Nhiệt độ, áp suất và thời gian ép không phù hợp với loại ván ép.
- Máy ép nóng không được bảo dưỡng thường xuyên.
Giải pháp khắc phục:
- Điều chỉnh nhiệt độ ép từ 120-140°C tùy thuộc vào loại keo và độ dày + độ ẩm của ván.
- Áp dụng áp suất ép từ 10-15 MPa để đảm bảo lực ép tốt cho ván có độ bên cao.
- Tùy chỉnh thời gian ép theo độ dày: thường từ 40-60 phút để đảm bảo keo thẩm thấu sâu và liên kết chắc chắn.
- Thực hiện bảo dưỡng định kỳ máy ép để tránh tình trạng áp suất không đồng đều, đường nhiệt bị tắc ngẽn.
Lỗi sản xuất ván ép ở công đoạn phủ phim bề mặt
- Lớp Phim phủ trên mặt ván bị bong tróc hoặc không bám chắc.
- Mặt phim xuất hiện vết rộp, nứt hoặc trầy xước, làm giảm tính thẩm mỹ và khả năng chống nước.
Nguyên nhân:
- Phim phủ có chất lượng kém, không phù hợp với keo sử dụng hoặc bị lỗi trong quá trình bảo quản.
- Nhiệt độ và áp suất máy ép nóng không đủ để ép chặt lớp phim vào bề mặt ván.
Giải pháp khắc phục:
- Sử dụng giấy phim tráng keo phenolic đạt chuẩn, bảo quản trong kho lạnh khô ráo, tránh nhiệt độ cao.
- Kiểm soát chặt chẽ nhiệt độ và áp suất ép trong quá trình ép phủ, đảm bảo màng phim bám chắc. Nhiệt độ và thời gian đảm bảo quy trình để keo của giấy phim đủ chín.
- Kiểm tra định kỳ máy ép và lò cung cấp nhiệt cho máy ép, đường ống dẫn nhiệt của lò tới máy ép.
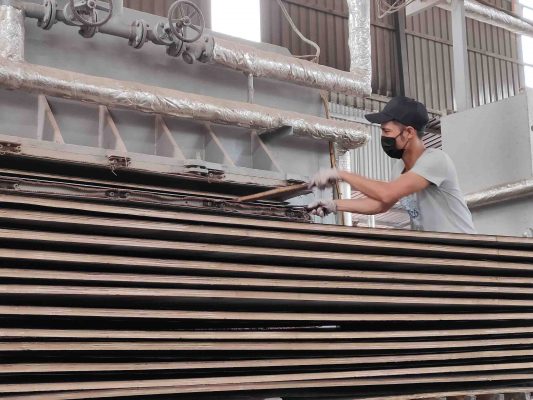
Lỗi trong xử lý cạnh và hoàn thiện
- Các cạnh ván không được xử lý chống thấm, dễ bị ngấm nước và bong tróc.
- Ván ép không đạt kích thước tiêu chuẩn, gây khó khăn trong thi công.
Nguyên nhân:
- Bỏ qua bước bả, phủ keo và sơn chống thấm cho cạnh ván hoặc thực hiện qua loa.
- Sai sót trong quá trình đo và cắt ván.
- Máy cắt không được hiệu chỉnh thường xuyên
Giải pháp khắc phục:
- Sử dụng keo chống thấm chuyên dụng để phủ kín các cạnh ván ngay sau khi cắt.
- Sử dụng máy cắt hiện đại, đảm bảo độ chính xác cao về kích thước và góc cạnh.
Phân loại và xử lý hàng lỗi
Các tấm ván ép phủ phim không đạt tiêu chuẩn sẽ được lọc ra và phân loại thành hàng loại 2 và lỗi để bán với giá thấp hơn cho các khách hàng có nhu cầu sử dụng khác. Hàng loại 2 thường có các lỗi nhỏ như:
- Mặt phim bị rộp nhẹ hoặc trầy xước.
- Các lớp veneer không liên kết chặt chẽ ở một số khu vực.
Việc phân loại hàng loại 2 giúp tận dụng tối đa nguyên liệu, đồng thời đáp ứng nhu cầu của khách hàng có ngân sách hạn chế. Được tận dụng trong các ứng dụng không yêu cầu kỹ thuật cao, như làm cốp pha trong xây dựng tạm thời.
Thông tin liên hệ:
- Hotline: 0966467895 hoặc 0983570760
- Website: https://vanphuphimvn.com/
- Email: 68tuanh@gmail.com
Nếu bạn cần tìm hiểu thêm hoặc đặt mua ván ép phủ phim với giá tốt nhất, hãy liên hệ ngay với chúng tôi để được tư vấn chi tiết!
Tham khảo thêm bài viết: 6 yếu tố ảnh hưởng đến chất lượng tấm ván ép phủ phim