Quy trình và các tiêu chuẩn sản xuất ván ép tại nhà máy sản xuất ván Hoà Tuấn Plywood gồm 10 giai đoạn chính:
1. Thành phần nguyên liệu Keo trong sản xuất ván ép:
Chỉ số chất lượng của keo ure fomanđehit:
- Là chất lỏng đồng nhất trong suốt có ánh trắng hoặc vàng nhạt.
- Hàm lượng rắn: từ ~46% đến 55%
- Giá trị pH: từ ~7 đến 9,5
- Hàm lượng formaldehyde tự do: ≤ 0,3 %
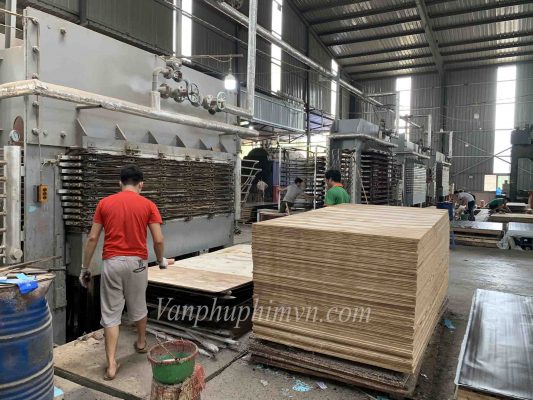
2. Khối lượng lăn keo:
- Khối lượng keo lăn 2 mặt cho độn: 1mm đến 1,4 mm: từ ~ 250 đến 300g/㎡.
- Khối lượng keo lăn 2 mặt cho độn: 1,5 mm đến 2mm: từ ~ 350 đến 400g/㎡.
3. Chất lượng độn của ván ép:
- Độn phải đạt yêu cầu độ ẩm từ: 8% đến 12%, nhiệt độ dưới 40°C.
- Cần phải phần loại các độ dày không đồng đều, độn không đủ chiều dài, các tấm có cong và độ ẩm lớn hơn 13% cần được loại ra
- Bề mặt các tấm độn phải vệ sinh sạch các mảnh vụn, mùn cưa…
- Lượng keo phải đươc cán đều, những phần con lăn keo không quấn nên được c quét bằng tay, không được để trống chỗ trống
- Các tấm độn lăn keo trước cần được sử dụng trước và thời gian lão hóa của các tấm độn được dán không quá 30 phút.
- Không nên sử dụng độn của các loại cây khác nhau cùng một lúc.
- Công nhân nên có trách nhiệm loại bỏ những tấm lõi không đủ tiêu chuẩn đồng thời nên để chúng đúng nơi quy định.
- Sau khi hết ca phần keo thừa cần được dọn sạch và để đúng nơi quy định.
4. Kỹ thuật xếp độn ván ép.
- Khi xếp độn, các tấm mặt phải được căn chỉnh vuông góc với nhau, và mỗi hàng nên được căn chỉnh thẳng từ phải qua trái. Các mảnh vụn, rách khác dính vào độn cần được nhặt sạch khi sắp xếp lõi.
- Cần kiểm soát chặt chẽ thời gian lão hóa của keo sau khi được lăn lên độn, thường không quá 30 phút.
- Các lỗ hổng trên tấm độn cần được vá bằng miếng các miếng vá phù hợp.
- Cắt bỏ lớp chồng chéo trên hai mặt ngoài cùng bằng dao sửa chữa, vá lại các đường lối không khớp 1 cách cẩn thận.
- Các tấm không đủ tiêu chuẩn cần được lọc ra trong quá trình sửa chữa, và được đưa đến nơi quy định và đánh dấu là hàng Lỗi.
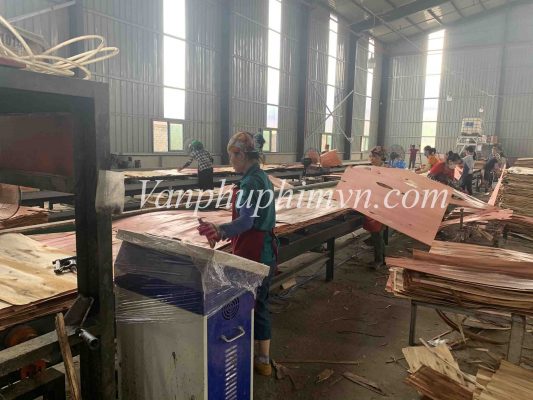
5. Ép nóng:
- Các thông số của máy ép nóng: Nhiệt độ: từ 100 đến 125℃ tùy độ ẩm, Áp lực nén: từ 10 đến 15 MPa.
- Vệ sinh: Trước khi ép, hãy làm sạch khay máy ép và bề mặt tấm ván ép.
- Căn chỉnh nhiệt độ thích hợp của mỗi khay ép ở tất cả các góc đạt đến nhiệt độ cần thiết trước khi đưa ván vào máy.
- Đưa phôi ván ép vào máy và căn chỉnh tấm ván ở giữa các khay.
- Tuân thủ đúng thời gian quy định ra ván.
- Khi ra ván, xả áp từ từ.
- Khi các tấm ván ép ra, cần phải kiểm tra độ dày của bốn góc để xem chúng có đạt yêu cầu không.
- Các tấm có khuyết tật như hở keo và phồng rộp và các tấm bị lỗi cần được loại ra và sửa chữa kịp thời.
- Trong quá trình ép, người vận hành không được tự ý thay đổi các thông số kỹ thuật của máy.
- Trong quá trình ép, nếu sản phẩm không đạt chất lượng yêu cầu. Người vận hành máy cần phản ánh ngay với bộ phận kỹ thuật để có phương án giải quyết kịp thời trước khi tiếp tục sản xuất.
- Tham khảo bảng thông số cho quá trình ép nóng:
Bảng thông số:
| Nguyên liệu gỗ | Thời gian ép | Nhiệt độ | Áp suất | Độ dày thành phẩm |
| Gỗ Keo | 5 phút đến 8 phút | 100 ℃ ~ 115 ℃ | 10 đến 12 MPa | 3mm |
| 12 phút đến 15 phút | 100 ℃ ~ 115 ℃ | 10 đến 12 MPa | 5 mm | |
| 15 đến 20 phút | 100 ℃ ~ 115 ℃ | 10 đến 12 MPa | 9mm | |
| 20 phút đến 25 phút | 100 ℃ ~ 115 ℃ | 10 đến 15 MPa | 12mm | |
| 25 phút đến 30 phút | 100 ℃ ~ 115 ℃ | 10 đến 15 MPa | 15mm | |
| 30 phút. đến 35 phút. | 100 ℃ ~ 115 ℃ | 10 đến 12 MPa | 18mm |
6. Cắt cạnh:
- Sau khi phôi ván được ép nóng, ván ép được đưa tới công đoạn cắt. Tấm phôi ván sẽ được cắt 4 cạnh theo thông số kỹ thuật và chủng loại yêu cầu.
- Cạnh cưa phải được điều chỉnh một cách hợp lý để loại bỏ các khuyết tật ở cạnh bên của tấm ván, ván cắt phải vuông, cạnh ván thẳng, không có hiện tượng mẻ, lưỡi cưa có hiện tượng cùn cần phải được thay thế kịp thời.
- Sau khi cắt, cạnh ván ép có chiều dài và chiều rộng cho phép với độ lệch tối đa ± 3mm.
7. Bả ván:
- Cạnh ván sẽ được bả trước sau đó đến phần bề mặt tấm ván ép.
- Các vết nứt và lỗ rỗng nhỏ được bả kín bằng bột bả hoặc bột gỗ trộn với keo.
- Keo bả gồm urê fomanđehit, bột bỏ hoặc bột gỗ và bột màu được trộn thành hỗn hợp kết dính.
8. Chà nhám:
- Ván sau khi được cắt cần xếp gọn và chuyển đến khu vực trà, cần chọn loại giấy ráp thích hợp để chà nhám.
- Điều chỉnh củ tì thích hợp, thay giấy ráp thường xuyên, không được để ván có các khuyết tật.
- Kiểm tra độ dày của ván liên tục, nếu sảy ra sai sót cần điều chỉnh kịp thời.
- Ván đã trà phải đáp ứng các yêu cầu độ dày tiêu chuẩn.
Độ dày tấm ≤ 3mm, có độ lệch cho phép: ± 0,2mm
Với độ dày tấm ≤ 7mm, có độ lệch cho phép: ± 0,3mm
Độ dày tấm từ 12mm trở lên, có độ lệch cho phép: ± 5mm
9. Kiểm tra chất lượng ván ép:
- Ván ép sau khi được trà nhám cần được phân loại theo tiêu chuẩn, đóng dấu tên sản phẩm, chủng loại.
- Cấp độ phát thải formaldehyde và các tiêu chuẩn khác phải được đánh dấu ở cạnh ván.
- Khi lật ván để kiểm tra, cần nhẹ nhàng, tránh làm sứt mẻ các cạnh và góc ván.
- Các tấm loại có thể sửa chữa được, cần được thu dọn gọn gàng và phân loại, đánh dấu các khuyết tật của ván. Sau đó đặt ở vị trí quy định để tiếp tục quá trình sửa chữa.
- Chât lượng sản phẩm trong ngày cần được phản ánh cho các bộ phận hoặc ban lãnh đạo để có phương án điều chỉnh, các biện pháp xử lý phù hợp.

10. Đóng kiện và bảo quản:
- Đóng kiện theo các cấp đã phân loại khác nhau, tránh nhầm lẫn.
- Cần hết sức cẩn thận trong quá trình đóng kiện, tránh làn hư hại đến tấm ván ép.
- Cần phải đảm bảo các kiện được đóng đủ số dây đai yêu cầu. Siết trặt các dây đai tránh để lỏng lẻo, có thể gây hại trong quá trình di chuyển kiện hàng.
- Bao bì cần phải kèm theo tên sản phẩm, ghi rõ chủng loại, kích thước, tên nhà sản xuất, các thông số kỹ thuật khác, cùng số lượng, số tiêu chuẩn phát thải.
- Các lô sản xuất khác nhau cần được xếp riêng biệt, để hàng sản xuất trước được xuất trước.
- Hạn chế xếp các kiện ván quá cao có thể gây nguy hiểm.